
恒久品质 呵护未来
耐磨陶瓷材料厂家直销
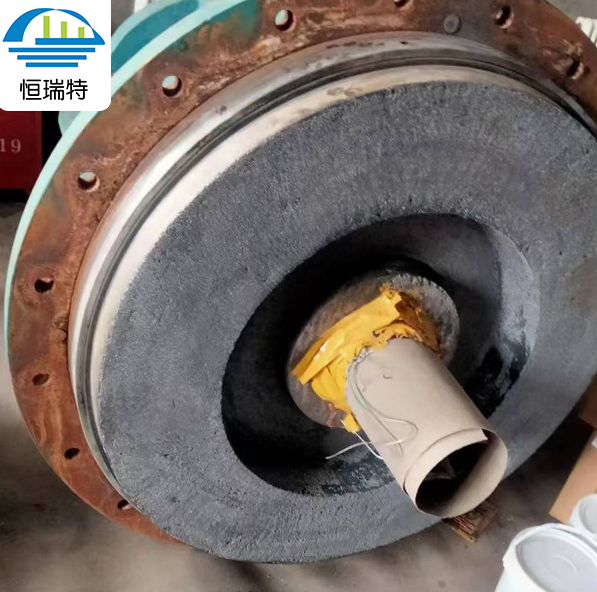
耐磨陶瓷涂层在泵体耐磨防腐的高效防护方案
2026-10-10 17:06:50
耐磨陶瓷涂层是专门解决泵体磨损、腐蚀问题的高效防护材料,相当于给泵体穿上了一层耐磨、耐腐、耐用的“工业防护铠甲”。
一、耐磨陶瓷涂层在泵体中的核心作用
快固耐磨陶瓷涂层是双组分环氧改性胶泥材质,以碳化硅、氧化铝小颗粒陶瓷为增强核心,专门适配泵体细颗粒磨损工况,区别于普通防护涂层,在泵体使用中优势十分突出,核心作用主要有四点:
1.超强抗磨,杜绝泵体快速磨损损耗
泵体最大的损耗来源就是细颗粒介质的持续冲刷磨损。这款涂层填充了0.1—0.5mm的超细陶瓷颗粒,固化后形成洛氏硬度≥85的坚硬防护层,抗细颗粒切削磨损能力是普通树脂涂层的3倍以上。有效保护泵壳、叶轮、流道等核心易损部位损速度。
2.防腐防渗,隔绝介质腐蚀损伤
化工、污水、建材工况下的输送介质,涂层固化后结构致密,能够牢牢阻隔水汽、酸碱盐等腐蚀性介质渗透,兼顾耐磨与防腐双重防护,大幅降低泵体腐蚀报废的概率。
3.黏结牢固,防护层不易脱落起皮
很多普通涂层用在泵体上,运行一段时间就会起皮、脱落,失去防护效果。而涂层的环氧改性基体含有极性黏结基团,能和钢铁泵体基材形成化学键合,剥离强度超7MPa,贴合度极强。即便泵体长期高速运转、介质持续冲刷,涂层也不会开裂、脱落,防护性能稳定持久。
二、耐磨陶瓷涂层在泵体的完整使用方法
这款涂层施工简单、适配性强,可用于泵体叶轮、壳体、进出口流道等所有磨损、腐蚀部位的修复和预保护,立面、顶面施工不流挂,可薄涂防护,也可厚涂修复深坑磨损,普通人按标准化步骤即可施工,具体操作流程如下:
第一步:泵体表面彻底处理(核心关键步骤)
涂层的黏结效果,取决于基材表面处理质量。首先将泵体停机拆解,清空内部残留物料,用角磨机、钢丝刷或喷砂设备,随后打磨至金属原色,让表面形成粗糙纹理,大幅增强涂层与基材的抓合力。最后用压缩空气吹净表面所有粉尘,确保施工面干燥、洁净、无杂质,避免影响黏结效果。
第二步:精准配比、均匀搅拌材料
双组分材料,严格按照A组分:B组分=2:1(重量比)精准称量,严禁随意改动配比。将两组分混合后,用电动搅拌器搅拌3—5分钟,直至材料均匀细腻、无结块、无色差。需要注意的是,混合后的材料操作时间有限(25℃环境下仅12分钟),且必须在30分钟内用完,避免材料固化失效造成浪费。
第三步:分层刮涂/镘涂施工,控制涂层厚度
根据泵体磨损情况灵活施工,常规防护厚度控制在3—8mm即可。如果是泵体大面积轻微磨损、日常预保护,采用薄涂多遍的方式施工,单层厚度不超过5mm,每涂刷一遍后等待15—20分钟,待涂层表干后再涂刷下一遍,保证涂层均匀密实。如果是泵体局部深坑、沟槽严重磨损,可一次性填充混合料至目标厚度,抹平压实即可。该涂层适配性极强,泵体内外壁、立面、顶面施工都不会流挂,施工容错率高。
第四步:恒温固化,等待达标投产
施工完成后,在5-35℃的常温环境下静置固化,环境湿度需控制在80%以内,施工及固化期间避免雨雾、灰尘污染。常温状态下2小时涂层即可初步硬化,24小时完全固化,达到标准使用强度,固化完成后即可装机投入正常生产使用,正常工况下无需额外维护。
三、泵体施工关键注意事项
1.温度适配:环境温度低于15℃时,涂层固化速度会大幅变慢,需适当对施工环境或泵体进行加温,同时延长固化养护时间,确保涂层性能达标。
2.厚度把控:高温环境或一次性混合材料较多时,材料操作时间会缩短,建议泵体防护涂层厚度不低于2mm,保证耐磨防护效果。
3.安全防护:本品为非危险品,但施工时避免材料接触眼睛、口腔,不要长期直接接触皮肤,做好基础防护即可。
4.时效把控:混合后的材料必须30分钟内用完,固化前严禁沾染灰尘、水渍,防止出现起皮、空鼓、脱落问题。
耐磨陶瓷涂层是性价比极高的防护修复材料。它凭借快固高效、超强耐磨、耐腐抗渗、施工简单、黏结牢固的多重优势,既能快速修复磨损破损的泵体设备,又能对新泵体做预保护。
武汉恒瑞特材新材料工程有限公司是耐磨陶瓷胶、耐磨涂层胶专业生产厂家,专注于耐磨材料,耐磨陶瓷片,耐磨工程材料,耐磨修补剂,耐磨陶瓷胶,耐磨陶瓷涂层的生产与销售,由武大专家团队组建,集研发、生产、销售、施工于一体,提供全流程技术与工程服务,在工业设备耐磨防腐领域享有盛誉。若您有工程及材料相关需求,欢迎来电咨询洽谈,我们将以专业素养、高效服务,竭诚为您赋能!
 恒瑞特首页
 产品中心
 在线咨询
 一键拨号